车铣复合机加工在惠州精密机械图纸中的应用与金属切削机床选型指南
引言
在惠州及粤港澳大湾区精密机械制造领域,车铣复合机加工已成为提升零件精度与生产效率的关键技术。本文将结合惠州本地精密机械图纸特点,解析金属切削机床的选型要点与工艺优化思路,帮助制造企业实现降本增效。
一、车铣复合机加工的核心优势
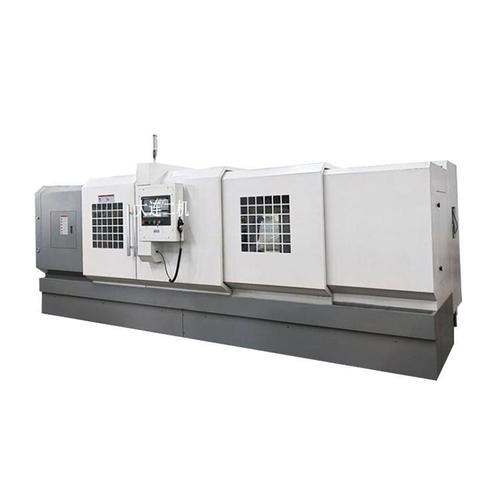
车铣复合机床将车削与铣削功能集成于同一平台,一次装夹即可完成多面加工。
- 减少基准转换误差:避免多次装夹导致的精度损失,尤其适用于惠州精密机械图纸中标注位置公差≤0.01mm的复杂零件。
- 缩短生产周期:工序集中使辅助时间减少30%–50%,适合中小批量、多品种生产 mode。
- 提升表面质量:车铣交替可避免接刀痕,满足金属切削机床对Ra0.8以内的表面要求。
二、惠州精密机械图纸的工艺特征
惠州精密机械图纸通常具有以下特点,直接影响机床选型与加工策略:
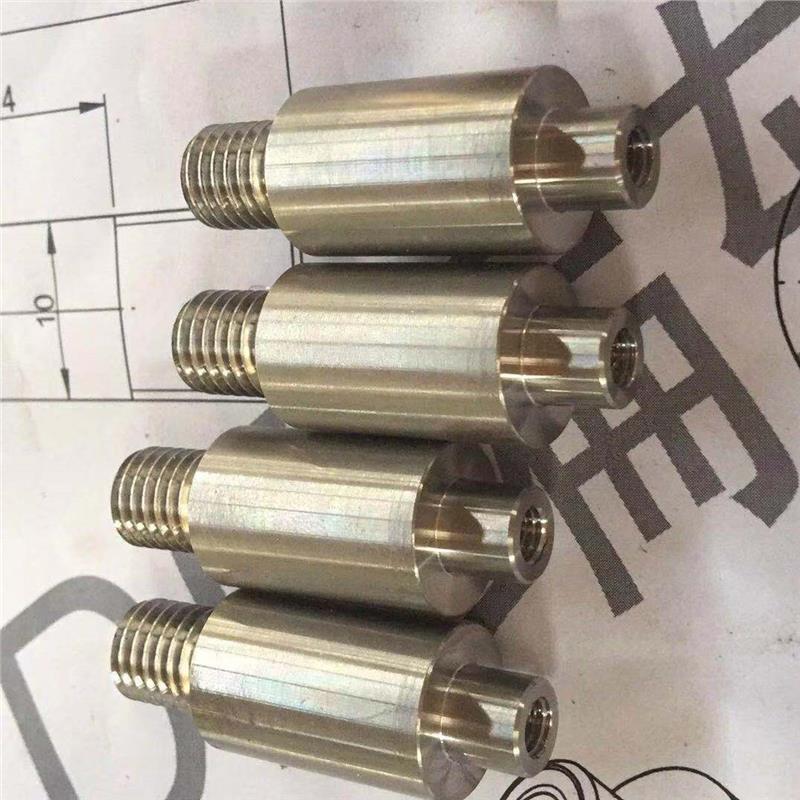
- 复合特征多:同一零件可能包含外圆、端面、偏心孔、侧铣扁、螺旋槽等,需五轴或双主轴车铣复合中心。
- 材料多样:铝合金、不锈钢、钛合金及工程塑料并存,要求金属切削机床具备宽转速范围与高压冷却能力。
- 精度要求高:传感器壳体、连接器等零件常见±0.005mm尺寸公差,需机床具备热补偿与光栅尺闭环控制。
- 图纸标注规范:遵循GB/T或ISO标准,常引用惠州本地企业自定义的工艺基准符号,编程时需注意数据转换。
三、金属切削机床选型建议
针对惠州精密机械图纸与车铣复合机加工,选型可参考以下方向:
- 主轴配置:优选电主轴或内藏式主轴,转速≥12000rpm,支持C轴分度与Y轴偏心加工。
- 刀库容量:至少24把刀,含动力刀具接口,满足钻、攻、铣复合需求。
- 控制系统:FANUC、SIEMENS或MITSUBISHI系统,具备五轴联动与刀具寿命管理功能。
- 刚性结构:铸铁床身或矿物铸造,带滚柱直线导轨,确保重切削时振动≤2μm。
- 冷却排屑:高压中心出水(≥70bar)与链板式排屑机,应对不锈钢与钛合金加工。
四、CAM编程与工艺优化
针对惠州精密机械图纸,建议使用Mastercam、NX或FeatureCAM进行车铣复合编程:
- 毛坯与卡盘建模:按图纸公差确定加工余量与夹持方案。
- 工序模拟与干涉检查:尤其关注刀塔与副主轴同步时的碰撞风险。
- 切削参数优化:铝合金线速度300–500m/min,不锈钢120–200m/min,进给按刀具厂商推荐值下调10%试切。
推荐在惠州本地进行首件试切与三坐标测量,形成工艺数据库,缩短新产品导入周期。
五、惠州本地配套与服务能力
惠州仲恺、大亚湾等地已形成精密机械产业链,可快速获取:
- 车铣复合机床夹具定制与零点定位系统;
- 刀具修磨与涂层服务;
- 金属切削机床的精度检测与激光干涉仪校准。
##
车铣复合机加工与金属切削机床的合理选型,能显著提升惠州精密机械图纸的落地效率。建议企业结合零件结构、批量与精度等级,优先选用带Y轴与副主轴的车铣复合中心,并建立本地化工艺协作,实现高质量可持续发展。
如若转载,请注明出处:http://www.gzxinzhili.com/product/37.html
更新时间:2026-09-27 04:29:39